最終更新: 2026年6月7日 | 監修: 天丸製薬 品質保証部
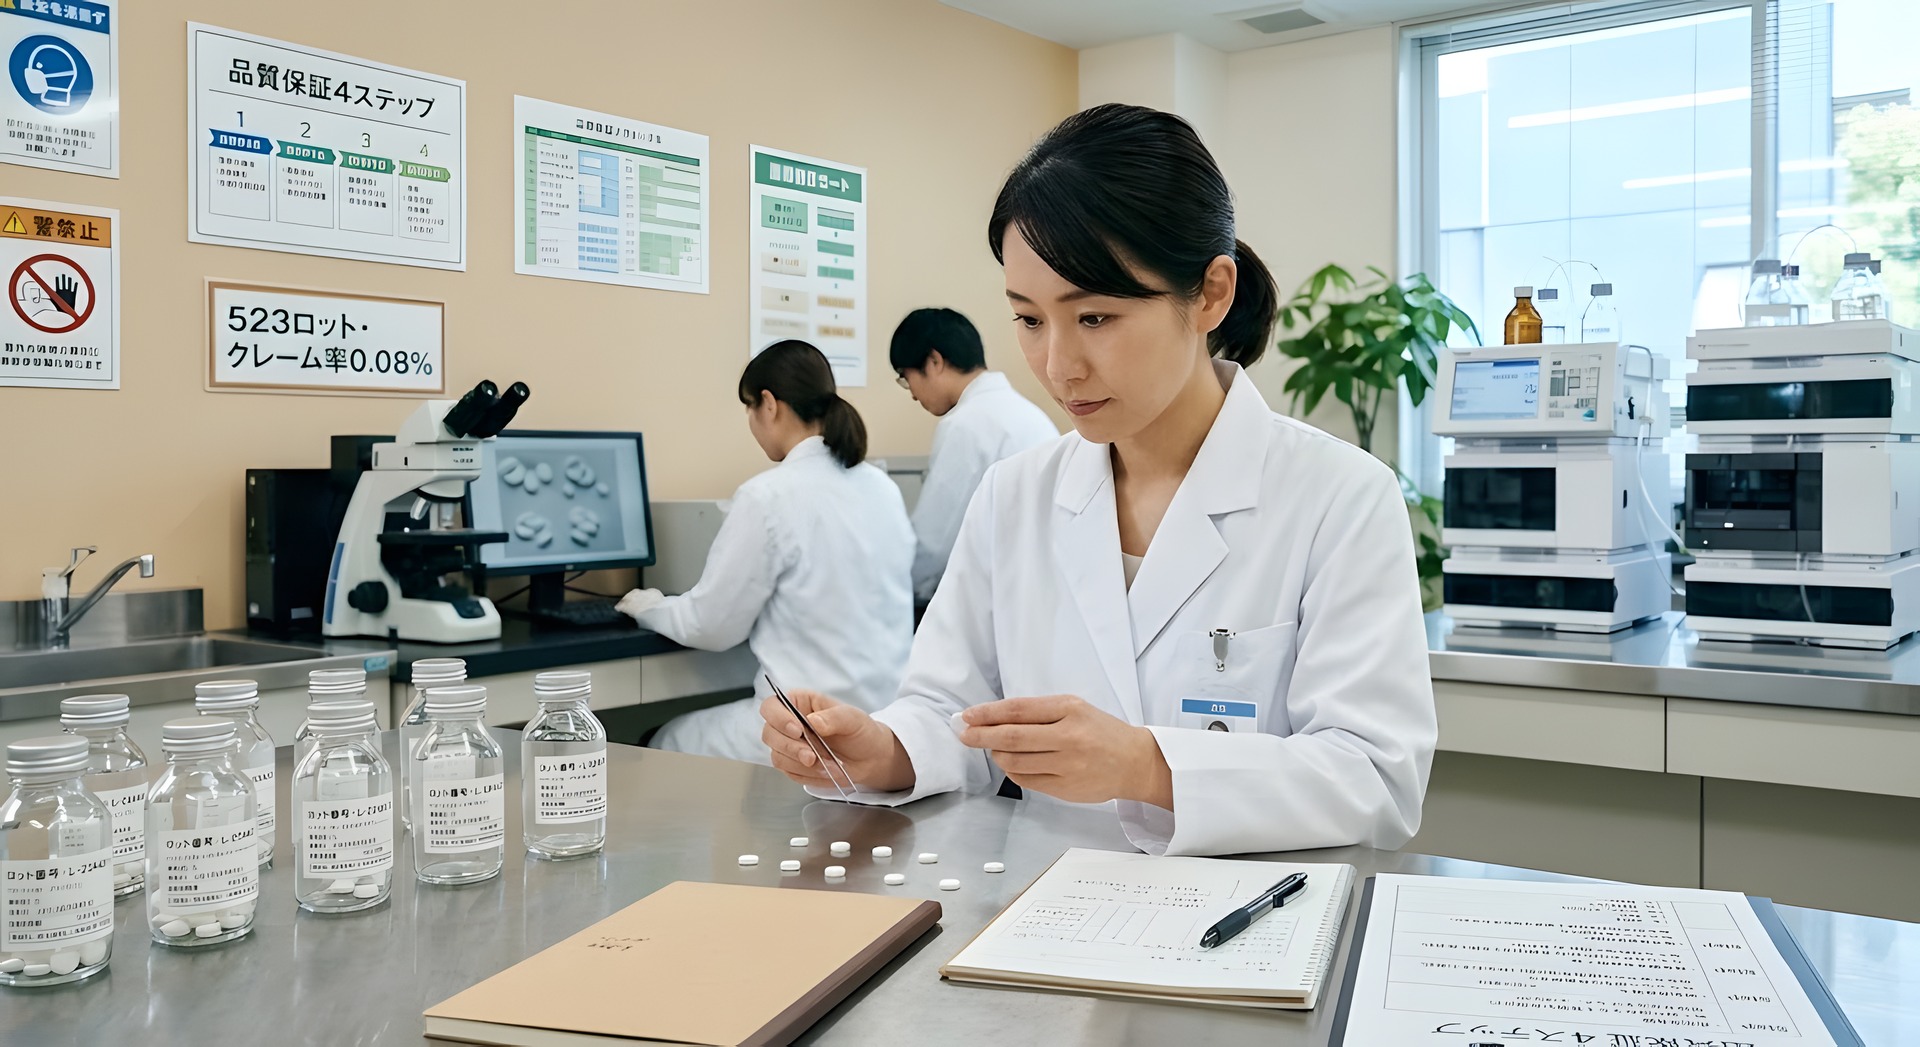
健康食品OEMで「品質保証体制」を訴求する事業者は多いものの、実際に何をどう管理しているのかを開示している工場は多くありません。そして各社が掲げるクレーム率や合格率は、集計の定義が各社で異なるうえ第三者の監査も経ていないため、発注者の側では検証できません。評価できるのはどの工程で何を見ているかとその結果をどの記録で受け取れるかです。本記事では品質保証部の視点から、天丸製薬の4ステップの品質保証プロセスを、各段階の検査項目・規格逸脱時の処置・お渡しできる記録の順に解説します。
💡 OEM工場の品質保証プロセスとは、原料受入→製造工程内→完成品→出荷後追跡の4段階で品質を担保する一貫管理体制です。GMP準拠設備での製造に加え、各段階での検査項目・サンプリング頻度・規格不適合時の処理を文書化し、ロット単位でトレーサビリティを確保することが核心です。
⚡ この記事のポイント
- 天丸製薬の品質保証は「受入検査→工程内検査→完成品検査→出荷後追跡」の4ステップで構成
- 原料受入検査ではCOA・ロット連番・残留溶媒分析の3点を必須確認
- 製造工程内検査はHACCP・GMP準拠で、中間サンプリングの頻度は製造指図書に明記
- 完成品検査は微生物・物理化学・含量分析を全ロット実施し、外部試験機関も併用
- 各段階の結果は記録として保管し、原料規格書・試験成績書・製造管理記録の形でお渡しできる
品質保証とは何か|OEM工場が果たすべき責任
品質保証(Quality Assurance)は単なる検査業務(Quality Control)ではなく、製造工程全体を通じて「規定品質を一貫して達成・維持する体制」を指します。OEM工場における品質保証の責任は3つに集約されます。
1. 規格適合性の担保:発注者と合意した規格(成分含量、外観、微生物基準、賞味期限)をすべての出荷ロットで満たす。
2. ロット間ばらつきの最小化:同じ製品でもロットによって品質が異なれば信頼性が損なわれる。製造条件・検査基準の標準化が必須。
3. 出荷後トラブルへの即応:クレーム・回収が発生した際、原因ロットを追跡・特定し、影響範囲を確定する能力。
天丸製薬の品質保証4ステップ
天丸製薬の品質保証プロセスは、原料調達から出荷後追跡まで4つのステップで構成されます。
| ステップ | 段階 | 主要検査項目 |
|---|---|---|
| 1 | 原料受入検査 | COA確認、ロット連番、残留溶媒、微生物 |
| 2 | 製造工程内検査 | 中間サンプリング、含量・水分・硬度 |
| 3 | 完成品検査 | 微生物、物理化学、含量分析、外観 |
| 4 | 出荷後品質追跡 | クレーム集計、原因ロット追跡、安定性試験 |
ステップ1: 原料受入検査|COA確認とロット連番管理
すべての品質は原料に始まります。天丸製薬では原料受入時に3点の必須確認を行います。
1. COA(Certificate of Analysis)の確認:原料メーカーが発行する分析証明書。成分含量、純度、微生物基準、残留溶媒データを規格と照合。規格逸脱が1項目でもあれば受入拒否し、原料メーカーに返却。
2. ロット連番の管理:受入時に内部ロット番号を付与し、外部ロット番号と紐付け。後の追跡で「どの原料ロットが、どの製品ロットに使われたか」を瞬時に特定できる体制を構築。
3. 受入時の再分析:高リスク原料(機能性表示食品の届出対象成分、輸入原料)は社内HPLC・LC-MSで再分析し、COAの記載値と社内測定値が規格の範囲に収まっているかを確認します。
規格を外れたロットは返品処理とし、代替ロットの手配で納期への影響を抑えます。どの原料をどの頻度で再分析するかは、案件ごとに着手前に取り決めます。受入時にお渡しできる記録は、原料規格書と試験成績書(COA)、および社内の受入検査記録です。
ステップ2: 製造工程内検査|HACCP+GMP準拠の中間チェック
製造工程では、工程ごとに定めた間隔で中間サンプリングを実施し、規格適合性を製造中に監視します。サンプリングの間隔と検査項目は製造指図書に記載し、実測値は製造管理記録として残します。
主な工程内検査項目は以下の通りです。
| 工程 | 検査項目 | 頻度 |
|---|---|---|
| 顆粒化 | 含量、水分活性、粒度分布 | 製造指図書に定めた間隔 |
| 打錠 | 重量、硬度、崩壊時間 | 製造指図書に定めた間隔 |
| カプセル充填 | 充填量、密封性、外観 | 製造指図書に定めた間隔 |
| 包装 | 印字内容、密封性、異物混入 | 連続監視 |
規格逸脱が検出された場合は即座にライン停止。該当時間帯の製品を別ライン分離し、再分析・処置を実施。HACCP基準のCCP(重要管理点)管理により、規格不適合品の流出を防止しています。
ステップ3: 完成品検査|微生物・物理化学検査の全数管理
製造完了後の完成品検査は3カテゴリで実施します。
1. 微生物検査:一般生菌数、大腸菌群、酵母・カビ、サルモネラ、黄色ブドウ球菌。食品衛生法の健康食品微生物規格に適合確認。
2. 物理化学検査:成分含量(HPLC・LC-MS)、水分、pH、関連物質、重金属(鉛、ヒ素、カドミウム、水銀)。
3. 外観・包装検査:色調、光沢、印字精度、密封性、表示内容の規格適合。
機能性表示食品では機能性関与成分量を全ロット実測し、届出書およびラベルの表示値を下回らないことを確認します。社内検査だけで完結させず、項目に応じて外部の試験機関にも依頼し、その試験成績書を発注者にお渡しできるようにしています。どの項目を外部に出すかは、着手前に検査計画として取り決めます。
ステップ4: 出荷後品質追跡|記録をさかのぼれる範囲
出荷後の品質追跡は3つの活動で構成されます。
1. クレーム集計と原因究明:発注者経由の品質クレームを集計し、月次レポートで内容・原因・対応策を整理。原因が製造工程にあれば該当ロットの再分析・回収判断、原料起因なら原料メーカーへフィードバック。
2. 安定性試験の継続実施:賞味期限内の品質維持を確認するため、製造ロットの一部を保管試験用サンプルとして確保し、外部試験機関に委託して保管・再分析(3か月・6か月・12か月時点)。
3. ロット追跡:問題が起きたときに、該当ロットの原料履歴・製造条件・出荷先をさかのぼれるよう、内部ロット番号で紐付けています。回収の判断が必要な場合は、判明した時点で発注者にご報告します。記録をさかのぼれる期間と、ご報告までの目安は、着手前にお伝えします。
各ステップでお渡しできる記録
品質保証の体制を他社と比べるとき、「検査していますか」と尋ねても差は出ません。どのメーカーも「している」と答えるためです。差が出るのは「どの記録を、いつ、どの形式でいただけますか」という尋ね方です。天丸製薬が各ステップでお渡しできる記録は次のとおりです。
| ステップ | お渡しできる記録 | 発注者側で確認できること |
|---|---|---|
| 1. 原料受入検査 | 原料規格書、試験成績書(COA)、受入検査記録 | どの原料のどのロットを、どの規格で受け入れたか |
| 2. 製造工程内検査 | 製造指図書、製造管理記録 | どの工程で何をどの間隔で測り、実測値がいくつだったか |
| 3. 完成品検査 | 完成品試験成績書、外部試験機関の試験成績書 | 出荷ロットが規格に適合しているか、外部の測定値はどうか |
| 4. 出荷後品質追跡 | 安定性試験の結果、ロット追跡記録 | 賞味期限内の品質推移と、問題発生時にさかのぼれる範囲 |
なお、公開されている「業界平均」との比較を求められることがありますが、健康食品OEMのクレーム率や受入合格率を業界横断で継続的に集計した公的統計は、現時点では存在しません。出典のない平均値との比較は判断材料になりにくいため、当社では記録そのものをお示しする形をとっています。
関連ページ: 健康食品OEM・ODM総合ガイド / 品質管理体制 / 製造体制
天丸製薬の品質保証体制をご確認ください
原料調達から出荷後追跡まで、品質保証部が一気通貫で担当します。御社の製品について、4ステップの検査項目とお渡しできる記録を具体的にご説明します。
- ✅ 原料受入から出荷後追跡までの4ステップと、各段階の検査項目
- ✅ お渡しできる記録の一覧(原料規格書・COA・製造管理記録・試験成績書)
- ✅ 規格逸脱が出たときの処置と、ご連絡する基準
- ✅ 強引な営業はいたしません
同じカテゴリの記事
剤形の選び方、ロット、原価の考え方など、まだ形になっていない段階でも構いません。
初回のご相談・お見積りは無料です。